熱質量流量測定の実際の仕組み
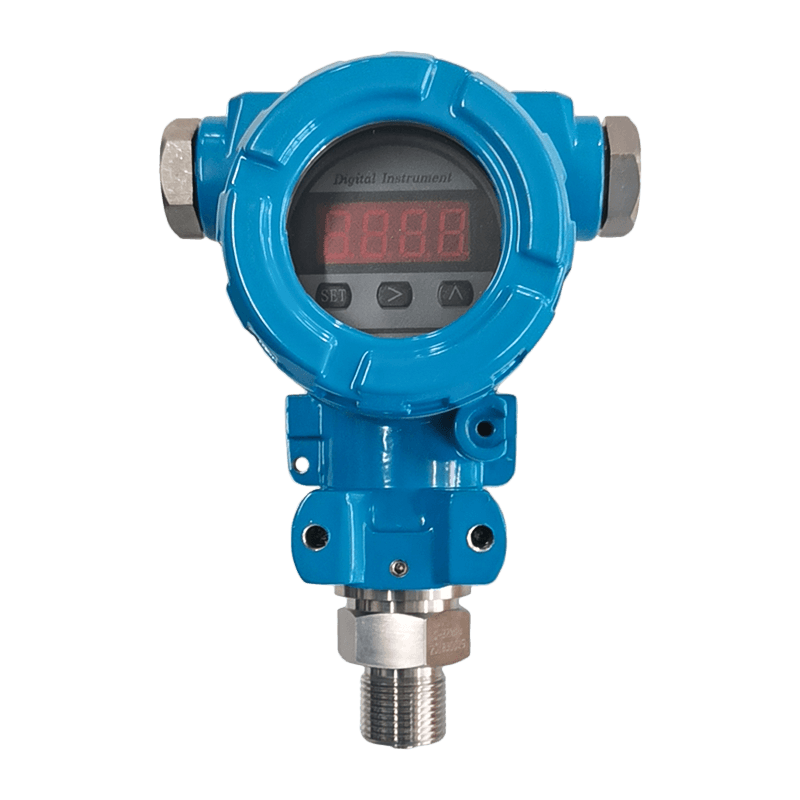
A 熱式ガス質量流量計 ガス分子が加熱された要素を通過するときにどのくらいの熱が持ち去られるかを感知してガスを測定します。差圧デバイスやボルテックスデバイスとは異なり、ほとんどの低圧空気およびガスサービスで温度と圧力を個別に補正することなく、質量流量を直接報告します。これは、二次計算を実行せずに信頼できる単一の測定値を必要とするプラント チームにとって、実用的な選択肢となります。
センサー ハウジングの内側には、2 つの要素がガス流の中にあります。プロセスガスの温度を測定します。もう 1 つはその基準点よりわずかに高く加熱され、制御回路によってその温度に保持されます。ガス速度が増加すると、加熱された要素からより多くの熱が奪われ、回路は設定温度オフセットを維持するためにより多くの電力を供給する必要があります。その消費電力は質量流量と相関しており、電子機器がそれを流量信号に変換します。
図 1: 熱式質量流量センサー内の信号経路
応答は体積速度だけではなく分子質量の動きを追跡するため、測定値はセンサーの校正範囲内の圧力または温度の変動によって引き起こされるガス密度の変化を自然に考慮します。この特性は、条件が完全に一定に保たれることがほとんどない圧縮空気、窒素、プロセスガスの監視にプラントがこの技術を選択する主な理由です。
これは、この機器がコントロールパネルを複雑にするのではなく単純化する傾向がある理由でもあります。個別の圧力および温度トランスミッタと組み合わせた体積測定デバイスには、3 つの信号を 1 つの使用可能な質量値に結合するコントローラまたはフロー コンピュータが必要です。また、追加されたトランスミッタはすべて、別の校正ポイント、別のケーブル配線、および別の潜在的な故障モードになります。熱質量センサーはそのチェーンを単一の測定点に集約するため、試運転時間が短縮され、メンテナンス チームが設置の耐用年数にわたって校正と機能を維持しなければならないコンポーネントの数が減ります。
トレードオフとして、検知素子は定義されたガスまたはガス族に対して校正されるため、精度の利点はプロセスガスがその基準組成に適度に近い状態にあることに依存します。このガイドの後のセクションでは、初期仕様と継続的なメンテナンス計画の両方を形成するため、この点についてさらに詳しく説明します。
インライン設計と挿入設計: パイプにジオメトリを適合させる
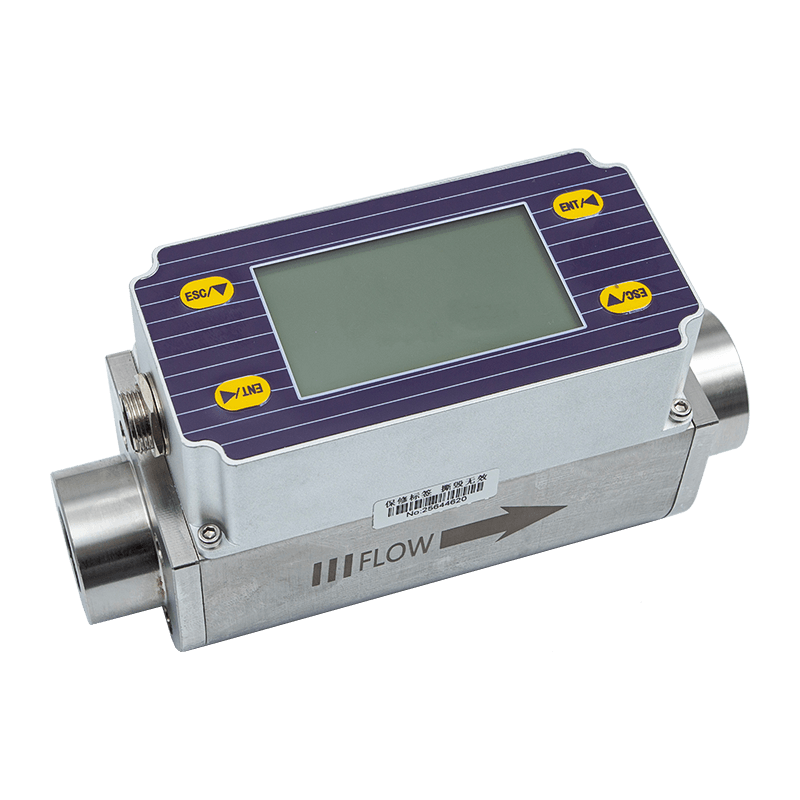
動作原理が明確になると、次の決定は機械的に行われます。つまり、アプリケーションに必要なものがあるかどうかです。 インライン熱式質量流量計 、パイプ断面全体が専用の流れ体、または 挿入型熱式質量流量計 、プローブは継手を介して既存のラインに挿入されますか?どちらも同じ検出原理を使用しますが、解決する設置上の問題は異なります。
インラインユニットは完全な流れ体として工場で校正されているため、内部形状、直流要件、センサーの配置は固定されており、再現可能です。これらは、より小さなラインサイズ、スキッドマウント機器、および現場の柔軟性よりもコンパクトなドロップイン設置面積が重要な用途に適しています。対照的に、挿入設計は、流れ本体全体をラインに切断するのはコストがかかるか非現実的である、より大きなダクトやパイプ向けに構築されています。単一の挿入プローブは、計算された挿入深さにセンサー先端を配置して、約 50 ミリメートルから最大数メートルのパイプ直径にまたがることができます。
| 属性 | インラインデザイン | 挿入設計 |
|---|---|---|
| 一般的なパイプサイズ | 小~中口径 | 中~非常に大きなボア |
| 設置方法 | フランジ付きまたはネジ付きスプール | ホットタップまたは圧縮継手 |
| 校正基準 | フルフローボディ、工場出荷時設定 | プロファイル補正による点速度 |
| 圧力損失 | 非常に低い固定ジオメトリ | 無視できる程度の最小限の障害物 |
| ベストフィット | 圧縮空気分岐、ガススキッド | メインヘッダー、ダクト、大型プロセスライン |
フィールドで繰り返される間違いは、約 50 ミリメートル未満のライン用の挿入プローブを選択することです。この場合、プローブ自体がサンプリングする予定のプロファイルそのものを乱し始めます。その範囲では、インラインフローボディはほとんどの場合、より安定した、より再現性の高い読み取り値を提供します。
信号出力とシステム統合
通常、どちらの機械形式も同じ範囲の出力オプションで利用できるため、インラインか挿入かの選択によって、メーターが制御システムの残りの部分と通信する方法が制限されることはほとんどありません。基本的なアナログ電流ループは、簡単な監視のために依然として一般的ですが、デジタル通信プロトコルは、中央データヒストリアンまたはエネルギー管理ダッシュボードにデータを供給する設備に適しています。技術者が実際に通り過ぎる場所にメーターが設置されている場合は常に、ローカル表示を指定する価値があります。これは、上流の傾向レポートに表示されるずっと前に、ユニット上の測定値が異常を検出することが多いためです。
機器が瞬間流量に加えてトータライザー出力を提供しているかどうかも確認する価値があります。部門間または生産ライン間の圧縮空気コストの配分では、実際のレートよりも累計の方が日常的に役立つことがよくありますが、設置後にその機能を改修するのが思ったほど簡単であることはほとんどありません。
フローテクノロジー間のパフォーマンスメトリクスの比較
選択に関する会話は、ターンダウン比、標準精度、永久圧力損失という 3 つの数値に焦点を当てる傾向があります。熱質量技術は、最初の 2 つで強力に機能し、3 つ目は基本的に考慮から除外されます。そのため、圧縮空気およびガスの監視改修において、古いオリフィスやピトーベースの機器がこの技術に取って代わられ続けています。
図 2: フローテクノロジーによる一般的なターンダウン比
プラントの需要が一定の割合で維持されることはほとんどないため、幅広いターンダウンが重要です。圧縮空気の使用は、シフト変更、週末のアイドル期間、季節的な生産シフトによって変動します。狭い帯域でのみ精度を維持するメーターは、漏れや廃棄物が明らかになることが多い低流量時間帯に誤った報告をする可能性があります。この時間帯こそ、正確なデータが最も価値があるときです。
渦放出計に対する熱質量の秤量
渦メーターは蒸気ラインや高速ガスラインでは依然として一般的であるため、通常仕様を決定する要素全体で 2 つを直接比較する価値があります。どちらのテクノロジーも普遍的に優れているわけではありません。正しい選択は、流速の範囲、パイプのサイズ、およびプロセスが実際にどの程度低流量の可視性を必要とするかによって異なります。
図 3: 熱質量と渦メーター、5 つの選択要素
一般に、渦流量計は高速蒸気や液体隣接ガスの用途では優位性を保っていますが、サーマルマス技術は低流量感度とターンダウンで優位に立っており、これが圧縮空気の監査、漏れ検出、および可変需要窒素システムで主流となっている理由を説明しています。
機械構造も考慮に値する点です。渦メーターは、流れを遮断するシェダーバーに依存して再現可能な周波数を生成します。そのバーは、予想される速度範囲に合わせて適切なサイズにする必要があり、そうでない場合、信号はローエンドで信頼性が低くなります。熱質量センサーには可動部品がなく、同じ意味での最小速度しきい値もありません。これが、渦流量計の信号が平坦化し始めるか、使用可能な範囲を下回り始める流量に意味のある読み取り値を記録し続ける理由の 1 つです。
校正戦略と長期読み取り安定性
すべての熱式質量流量計は、既知のガス組成(通常は一般産業用の乾燥空気または窒素)に対して校正されており、その校正により外部コンピュータなしで直接質量出力が可能になります。長期的な精度を形作る 2 つの実際的な問題は、校正基準からのガス組成のドリフトと、流れ中のオイルのキャリーオーバーや微粒子によるセンサーの汚れです。
図 4: 24 か月のサービス間隔にわたる読み取り値のドリフト
上のパターンは例示的なものであり、保証された曲線ではありませんが、一般的な現場観察を反映しています。薄膜が加熱要素を絶縁し始めるとドリフトが加速します。これは、薄膜がセンサーが依存する熱伝達を遅くするためです。圧縮空気サービスでは 12 ~ 18 か月ごとの再校正または洗浄サイクルが妥当なデフォルトですが、オイル潤滑のコンプレッサーまたは粒子の多いガス流が関与する場合は 6 ~ 9 か月に短縮されます。
一部のセンサー設計では、組み込みの基準チェックによるフィールド検証もサポートされており、完全なベンチ校正のためにプローブを引っ張らなくても、ヒーターと基準要素が正しく反応していることが確認されます。アプリケーションにアクセスしにくい挿入ポイントが含まれる場合は、特にその機能について問い合わせる価値があります。
校正のための予算は、メーターがすでに稼働している後に後から考えるのではなく、最初の購入決定の一部として組み込む必要があります。取り外し可能な挿入プローブと隔離バルブ付きのインラインボディにより、ライン全体を停止することなくセンサーを洗浄またはベンチの再校正のために引き抜くことができます。これは、計画外の停止が実際のコストを伴う連続プロセスでは非常に重要です。絶縁が現実的でない場合は、ドリフトが蓄積し始めた後も機器が長期間補正されずに稼働し続けることがないよう、定期的なメンテナンス停止の前後に校正期間を計画する価値があります。
ガスの種類やラインの状態に合わせてアプリケーションを適合
すべてのガスが加熱センサーに対して同じように動作するわけではないため、仕様を最終決定する前にアプリケーションの適合性を独自に検討する必要があります。
図 5: ガスサービスによる熱質量測定の相対的な適合性
乾燥圧縮空気と不活性ガスは元の校正基準に最も近いため、工場全体の圧縮空気計量プログラムと窒素パージ監視がこの技術に最も適しています。バイオガスなどのさまざまな組成のガスは、実際の複雑な問題を引き起こします。校正は特定の分子構成に関連付けられているため、機器にそのガス族の補正テーブルが含まれていない限り、メタン含有量の変化により測定値に偏りが生じます。湿った空気や油分を含んだ空気も使用できますが、メンテナンス間隔が短縮され、自動洗浄またはコーティングされたセンサーチップを備えた設計が有利になります。
施設で複数のガス サービスを実行している場合、調達を簡素化するためだけに、すべてのサービスで単一のセンサー構成を標準化したいという誘惑に抵抗する価値があります。乾燥窒素用に調整された構成が、湿った圧縮空気ヘッダーで定格精度を維持できるとは限りません。また、汎用センサーと各特定のサービスに適合するセンサーとの間のわずかなコスト差は、通常、計画外の再校正の回数を減らすことですぐに回復します。
読み取り精度を守るための設置方法
熱式質量流量計の良さは、測定される流量プロファイルによって決まります。現場での苦情の原因として、センサーの欠陥よりも 2 つの取り付け習慣が原因です。直進距離の不足と、流れの方向に対するプローブの位置のずれです。
- 使用する継手に指定された直線距離を提供します。通常は下流よりも上流の方が長く、エルボ、バルブ、またはレデューサーの後でさらに長くします。
- 流れの方向に対してセンサーの先端を正確に位置合わせします。角度オフセットがわずかであっても、センサーが実際にサンプリングする速度は歪められます。
- 乱流が再現可能なプロファイルにまだ落ち着いていない、制御バルブまたはレギュレーターの直接下流への取り付けは避けてください。
- 挿入設計の場合は、一般的な深さ設定ではなく、パイプ中心線の計算に対して挿入深さを確認してください。
- 低レベルのセンサー信号を保護するために、ケーブルを可変周波数ドライブやその他の高ノイズ電気機器から離して配線します。
- 水平に取り付けられたセンサーの周囲に結露が溜まると、湿ったガス流の測定値が歪む可能性があるため、屋外または非加熱ラインの方向を確認してください。
これらの手順には、特殊なツールや特殊なスキルが必要なわけではありませんが、これらの手順のいずれかを省略すると、新しく設置されたメーターの読み取り値が妥当ではあるものの、正確ではないことがよくあります。
また、実際の直線の長さ、挿入深さ、ケーブルの配線、向きなど、試運転時に完成時の設置の詳細を文書化するのにも役立ちます。後で読んだ結果に疑問があると思われる場合でも、その記録を手元に置いておくと、何もないところから調査を始めるのではなく、トラブルシューティングを考えられる原因の短いリストに絞り込むことができます。定期的な圧縮空気監査を実施する多くの工場では、まさにその理由から、この文書を校正証明書と一緒に保管しています。
実用的な選択チェックリスト
前のセクションをまとめると、熱式ガス質量流量計の動作仕様は、注文書が発行される前に次のそれぞれに答える必要があります。
- 実際のパイプまたはダクトの直径と、インラインボディまたは挿入プローブが設置アクセスに適合するかどうかを確認してください。
- 水分含有量や上流のコンプレッサーからのオイルキャリーオーバーのリスクを含むガス組成を文書化します。
- 予想される最小および最大流量を定義し、その範囲をメーターのターンダウン定格と比較して確認します。
- 提案された取り付けポイントの両側で利用可能な直線距離を確認してください。
- ローカル表示、アナログ出力、またはデジタル通信が既存の制御システムに適合するかどうかを決定します。
- 一般的なデフォルトではなく、ガスの清浄度に基づいて現実的な校正間隔を設定します。
- ハウジングの定格が設置環境、特に屋外または洗浄エリアに適合していることを確認してください。
仕様の前にこのリストを検討することで、流量計装における最も高価な 2 つの結果、つまり、ピーク需要をカバーできないメーターのサイズの小ささ、またはプラントが実際に必要とする低流量の漏れ検出を決して解決できないメーターのサイズのオーバーを避けることができます。チェックリストをプロセス チーム、メンテナンス チーム、および制御システムの予算を管理する担当者の間で行われる短い会話として扱うと、特にケーブル配線ルート、遮断弁の可用性、メーターの稼働後に結果として得られるデータを実際に確認する方法など、単一の部門だけでは見逃すであろう制約が表面化する傾向があります。
よくある質問
Q1: 熱式ガス質量流量計は他の技術と比較してどれくらい正確ですか?
一般的な精度は、ほとんどの校正範囲にわたって読み取り値の数パーセント以内に収まっており、再校正なしでより広い流量範囲をカバーしながら、ボルテックスおよびタービンの設計と競合することができます。実際にこの数値を動かす主な変数は、実際のプロセスガスがセンサーの校正対象の組成とどの程度一致するかです。そのため、公開されている精度仕様そのものと同じくらい、ガス組成を事前に文書化することが重要です。
Q2: 熱式質量流量計は湿ったガスや飽和ガスにも使用できますか?
可能ですが、水分や油分が持続的に持ち込まれると、センサー上の膜があると測定に依存する熱伝達が遅くなるため、クリーニングの間隔が短くなります。
Q3: 圧縮空気の計量には挿入設計とインライン設計のどちらが適していますか?
一般に、小さな分岐ラインでは、再現性のある校正のためにインライン本体が適していますが、大きなヘッダーや主分配ラインでは、通常、パイプの直径に合わせたサイズの挿入プローブの方が適しています。
Q4: 熱式質量流量計はどれくらいの頻度で再校正する必要がありますか?
クリーンでドライなガスサービスの一般的なベースラインは 12 ~ 18 か月ですが、オイル潤滑のコンプレッサーや微粒子の負荷が存在する場合は 6 ~ 9 か月に短縮されます。
Q5: ガス組成は読み取り精度に影響しますか?
はい。この機器は特定のガスまたはガス族に対して校正されているため、バイオガス中の変動するメタン含有量など、組成に意味のある変化がある場合、正確さを保つためには、一致した補正テーブルが必要です。本当に予測不可能なガス混合物を使用する用途では、補正テーブルが実際の状態を追跡していることを確認するのに十分なデータが存在するまで、メーターの測定値と並行して実験室で定期的にサンプリングする必要がある場合があります。
Q6: 新しく設置したメーターが初日から誤った値を示す原因は何ですか?
最も一般的な取り付けエラーは、直線距離の不足と流れ方向に対するセンサーの位置ずれの 2 つで、次に制御バルブまたはエルボに近すぎる取り付けが続きます。